工业软件赋能智能制造:设备数据采集与在线监测系统的技术实现路径
📅 2026-10-04
🔖 一半科技(江苏)有限公司:工业软件开发,智能设备管控系统,企业数字化平台,物联网程序开发,设备数据采集
在离散制造车间,一台注塑机的料筒温度波动超过±3℃时,产品不良率会陡增12%以上——这类隐性损失往往源于数据采集的颗粒度不足。一半科技(江苏)有限公司在服务长三角制造企业时发现,工业软件开发的核心痛点已从"连不上"转向"采不准、用不好"。
从物理信号到可用数据:采集链路拆解
设备数据采集并非简单接线读寄存器。以一台发那科CNC为例,需要同时处理FOCAS协议、IO数字量与主轴负载模拟量。我们通常采用边缘网关+协议库的架构:网关以100ms周期轮询高频变量,再通过MQTT以变化阈值上报,避免海量无效数据淹没企业数字化平台。
在线监测系统的三个实操要点
- 时间戳对齐:PLC时钟与服务器NTP偏差超过200ms,会导致振动分析与工艺参数关联失效。
- 断线缓存:网关本地需保留至少4小时数据,网络恢复后自动续传。
- 报警分级:将阈值报警与趋势预警分开,前者走PLC中断,后者由智能设备管控系统后台计算。
在一半科技(江苏)有限公司:工业软件开发,智能设备管控系统,企业数字化平台,物联网程序开发,设备数据采集的实践中,我们对比过两种方案:某汽车零部件厂采用传统SCADA轮询,200台设备平均延迟1.8秒;改用边缘计算+物联网程序开发后,关键参数延迟降至280毫秒,OEE统计准确率从87%提升至96%。
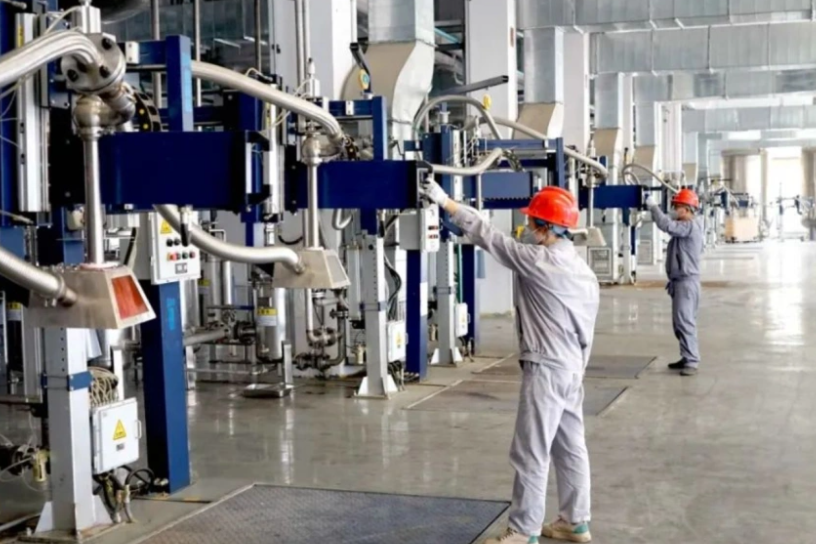
设备数据采集的价值不在看板本身,而在于让工艺工程师能回溯每一模次的真实工况。把采集频率、缓存策略与报警逻辑做扎实,智能制造的底座才算真正落地。